Síntesis
- El gas arrastrado es una condición frecuente en procesos con líquidos que puede afectar a la medición Coriolis si no se gestiona adecuadamente.
- Dos mecanismos distintos son responsables de ello: el efecto burbuja y el efecto resonador, que desvían las mediciones del caudalímetro en direcciones opuestas.
- Eliminar el gas arrastrado antes de que llegue al instrumento es la medida más eficaz e importante para garantizar la precisión de la medición.
- Cuando las perturbaciones relacionadas con el gas afectan al rendimiento de la medición, el Gestor de fracciones de gas (GFH) ayuda a estabilizar los valores medidos y proporciona indicadores de diagnóstico para evaluar las condiciones de flujo bifásico.
- Cuando el gas no puede eliminarse por completo, la tecnología multifrecuencia (MFT) actúa específicamente sobre el efecto resonador.
- La MFT también permite medir la fracción volumétrica de gas (GVF, Gas Void Fraction) y el corte de agua (water cut), ampliando las capacidades de los caudalímetros Coriolis en aplicaciones de flujo multifásico.


Cómo mide el caudal másico un caudalímetro de Coriolis
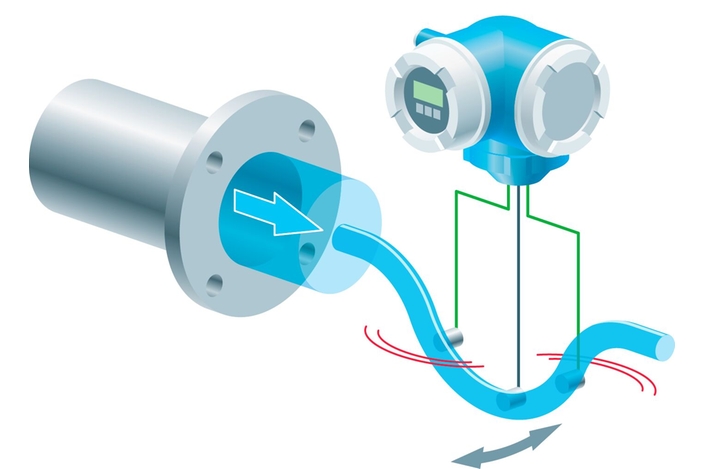
Un caudalímetro de Coriolis funciona haciendo oscilar uno o varios tubos de medición y detectando la desviación provocada por el efecto Coriolis a medida que el fluido circula por dichos tubos.

Vista interior de un caudalímetro másico Coriolis, en la que se aprecian el accionador, los sensores y el tubo de medición.
Esta desviación es directamente proporcional al caudal másico, por lo que los caudalímetros de Coriolis pueden medir el caudal másico real, en lugar del caudal volumétrico en el que se basan la mayría del resto de medidores. Esta oscilación también permite al medidor determinar la densidad del fluido, mediante el seguimiento de la frecuencia de resonancia del tubo. Este principio de medición directo y fundamental es una de las razones por las que los caudalímetros de Coriolis se utilizan ampliamente en aplicaciones en las que se requiere una alta precisión en el caudal másico y la densidad, pudiendo alcanzar precisiones de ±0,1 % o superiores en condiciones de referencia.

El efecto del gas arrastrado en las lecturas del caudalímetro
Por «gas arrastrado» se entiende la presencia de pequeñas cantidades de gas, normalmente en forma de burbujas, dentro de un flujo de líquido que, por lo demás, se espera que sea monofásico. Se trata de un fenómeno ampliamente estudiada y bien conocida en la medición Coriolis: cuando una segunda fase (por ejemplo, gas) se introduce en el líquido que se está midiendo, puede modificar la respuesta dinámica del tubo y su frecuencia de resonancia. Si no se adapta el proceso de medición basado en el efecto Coriolis, la lectura real del caudal másico del líquido puede verse afectada negativamente.
Comprender cómo influye el gas arrastrado en la precisión de la medición y cómo gestionar sus efectos empieza por reconocer que no genera un único error predecible. Puede dar lugar a dos mecanismos de error diferentes: el efecto burbuja y el efecto resonador (relacionado con la compresibilidad).
El efecto burbuja: las burbujas libres provocan una lecutra inferior a la real
El efecto burbuja se produce cuando las burbujas de gas son lo suficientemente grandes, o cuando el líquido circundante no es lo bastante viscoso, como para que las burbujas se comporten de manera independiente del movimiento del líquido en lugar de desplazarse junto con él. Se conocen como «burbujas libres».
Dado que el gas es significativamente menos denso que el líquido que lo transporta, estas burbujas libres tienden a deslizarse respecto a la pared del tubo durante la oscilación, en lugar de seguirla con precisión. Esto reduce la inercia efectiva detectada por el tubo, lo que lleva al caudalímetro a subestimar el caudal másico y la densidad. Por el contrario, las burbujas en suspensión, es decir, las burbujas más pequeñas o retenidas en líquidos más viscosos, tienden a seguir mucho más de cerca el movimiento del líquido y no generan un efecto burbuja significativo.
Esta distinción es importante porque son las burbujas en suspensión, y no las burbujas libres, las que originan el segundo problema, más complejo: el efecto resonador.
El efecto resonador: las burbujas en suspensión provocan una lectura superior
El efecto resonador aparece cuando pequeñas burbujas bien dispersas y mantenidas en suspensión reducen significativamente la velocidad del sonido en la mezcla fluida. Ni siquiera se requiere una gran cantidad de gas arrastrado; una pequeña proporción de microburbujas en suspensión es suficiente para provocar una importante disminución de la velocidad acústica de la mezcla.
Esto es importante porque el efecto resonador introduce errores tanto en la medición de caudal másico como en la de densidad, y no únicamente en una de ellas. A diferencia de las burbujas libres, las burbujas en suspensión siguen en gran medida el movimiento del líquido y, por tanto, no reducen de forma significativa la inercia efectiva detectada por el caudalímetro. En su lugar, disminuyen la velocidad del sonido en la mezcla fluida, desplazando la resonancia acústica de la mezcla hacia la frecuencia mecánica de excitación del tubo de medición. Esta interacción distorsiona la respuesta vibratoria del tubo y puede hacer que el caudalímetro sobrestime tanto el caudal másico como la densidad.

Dependencia de la velocidad del sonido respecto a la fracción volumétrica de gas y la presión: la velocidad del sonido disminuye drásticamente incluso con pequeñas cantidades de gas arrastrado.
Dado que las burbujas en suspensión son mucho más difíciles de separar del líquido mediante equipos convencionales que las burbujas libres, el efecto resonador suele ser el problema predominante y más persistente en campo. Además, este efecto es más acusado en caudalímetros con diámetros de tubo mayores, ya que un mayor diámetro reduce la frecuencia de resonancia acústica del sistema formado por el tubo y el fluido. Esto reduce el margen entre la resonancia del fluido y la frecuencia de excitación del tubo, aumentando la interferencia si no se aplica una compensación adecuada.
En procesos donde coexisten simultáneamente burbujas libres y burbujas en suspensión, ambos efectos pueden compensarse parcialmente en determinados momentos o sumarse entre sí en otros, dependiendo de la distribución real de tamaños de burbuja presente en cada instante. Por ello, los errores provocados por el gas arrastrado suelen manifestarse en campo de manera aparentemente inconsistente, lo que dificulta aún más su corrección.
De dónde procede el gas arrastrado
El gas arrastrado puede introducirse en un proceso de varias formas, y reconocer su origen es el primer paso para abordar el problema.
La desgasificación es una de las causas más frecuentes. Se produce cuando un gas disuelto sale de la solución al pasar de una zona de alta presión a otra de menor presión dentro del proceso. Un nivel insuficiente de líquido en los depósitos situados aguas arriba también puede permitir la entrada de gas en la línea de aspiración. En conjunto, una contrapresión insuficiente y un bajo nivel de líquido en los depósitos constituyen las fuentes más habituales de gas arrastrado.
Algunos fluidos son simplemente más propensos a transportar gas arrastrado debido a sus propiedades físicas. Los fluidos de alta viscosidad, como los aceites pesados, tienden a retener las burbujas en lugar de permitir que se separen y escapen. Determinados productos, como los productos lácteos, contienen de forma natural microburbujas como parte de su composición o de su proceso de elaboración.
La distinción práctica más importante es que las burbujas libres, generadas por ejemplo por mezclado turbulento o aireación, tienden a separarse del líquido con relativa facilidad cuando se dan las condiciones adecuadas. Las burbujas en suspensión, generadas por desgasificación o retenidas por la viscosidad del fluido, no lo hacen. Esta diferencia determina qué puede lograrse de forma realista únicamente mediante el diseño del proceso y qué requiere un enfoque diferente.
Eliminación de gases en origen: la solución más eficaz
Eliminar el gas arrastrado antes de que alcance el caudalímetro es la medida más eficaz y debería ser la primera consideración en cualquier proceso, especialmente cuando la presencia de gas arrastrado es conocida o se sospecha, ya que la calibración estándar de un caudalímetro Coriolis no puede corregir estos errores. El efecto burbuja y el efecto resonador generan desviaciones variables y contrapuestas, en lugar de un error estable, por lo que no existe un error fijo que pueda corregirse mediante calibración.
Diversas medidas prácticas y ampliamente contrastadas pueden reducir o eliminar las burbujas libres en su origen:
- Mantener una contrapresión suficiente y minimizar las pérdidas de presión entre el proceso y la entrada del caudalímetro para evitar la desgasificación y mantener el gas disuelto dentro del líquido
- Instalar eliminadores de gas o sedimentadores antes del caudalímetro, para que las burbujas de mayor tamaño tengan tiempo y espacio suficientes para separarse del líquido antes de la medición
- Mantener un nivel de líquido adecuado en los depósitos aguas arriba para evitar que la bomba aspire aire o gas
- Evitar el llenado de los depósitos desde la parte superior con caída libre del líquido y optar por el llenado por la parte inferior
- Aumentar, siempre que sea viable, la velocidad del flujo o la turbulencia para ayudar a fragmentar las burbujas libres de mayor tamaño en otras más pequeñas y fáciles de gestionar
- Instalar los caudalímetros en posición vertical, con el líquido fluyendo hacia arriba (instalación en bandera), para permitir que cualquier acumulación transitoria de gas libre salga completamente del caudalímetro
- Utilizar un caudalímetro Coriolis con el menor diámetro nominal posible para aumentar la velocidad del flujo en los tubos de medición y favorecer una mejor mezcla
En muchas aplicaciones, la optimización del proceso y del diseño de las tuberías permite evitar que el gas arrastrado afecte a la medición. En otros casos, sin embargo, es inevitable que queden algunas cantidades de gas.
¿Y si no se puede eliminar el gas?
En algunas aplicaciones, es prácticamente inevitable que haya una cierta cantidad de gas arrastrado. En estos casos, disponer de información de diagnóstico continua sobre la presencia de gas y las características del flujo bifásico resulta muy valioso, ya que permite tomar decisiones operativas fundamentadas y, en última instancia, contribuye a garantizar la calidad del producto. Los caudalímetros Coriolis Proline Promass de Endress+Hauser ofrecen esta visibilidad gracias a la función Gestor de fracciones de gas (Gas Fraction Handler, GFH) .
La función Gestor de fracciones de gas adapta el procesamiento de la señal a las condiciones reales del proceso para mejorar la estabilidad de la medición cuando hay gas arrastrado. A diferencia de los filtros estáticos, el GFH ajusta el nivel de amortiguación aplicado a la señal de salida en función de la gravedad de la perturbación detectada. Durante el funcionamiento monofásico estable, no interviene, lo que permite que la señal se mantenga rápida y dinámica. Cuando detecta una segunda fase, como gas arrastrado, aplica un suavizado específico para estabilizar los valores medidos y mejorar la repetibilidad, sin necesidad de intervención del operario.
Además de la estabilidad de las mediciones, el GFH ayuda a comprender lo que ocurre en el interior del proceso. Mediante dos índices de diagnóstico específicos, se evalúan los cambios en las condiciones del proceso para determinar si las mediciones inestables están relacionadas con burbujas de gas, la falta de homogeneidad del fluido o la presencia de microburbujas en suspensión.
- El índice de heterogeneidad del medio (MI-MI) mide el grado global de heterogeneidad del medio asociado a las burbujas de gas libres. Un valor de 0 indica un flujo monofásico perfecto, mientras que un valor de 10 o superior indica un alto contenido de gas y unas condiciones del proceso similares a las de una fracción volumétrica de gas (GVF) del 10 %. El índice proporciona una medida relativa y reproducible de las perturbaciones relacionadas con el gas, que ayuda a los operarios a comprender las condiciones del proceso y a realizar un seguimiento de los niveles de gas arrastrado a lo largo del tiempo.
- El índice de burbujas en suspensión (MI-SB) ofrece información diagnóstica adicional sobre la cantidad relativa de microburbujas en suspensión presentes en el fluido, que, por su propia naturaleza, están demasiado bien integradas en el líquido como para distinguirse fácilmente. En un fluido viscoso, sería muy difícil separar estas microburbujas mediante un sedimentador o un eliminador de gas, y su tamaño sería demasiado pequeño para fragmentarlas aumentando la turbulencia, como sí puede hacerse con las burbujas libres.
Aunque ninguno de los dos índices proporciona una medición directa de la fracción volumétrica de gas, ambos permiten agilizar el análisis de las causas raíz, realizar un seguimiento más fiable de las tendencias y tomar decisiones sobre el proceso mejor fundamentadas mediante una evaluación cualitativa y relativa de los efectos asociados a la presencia de gas.
El GFH ayuda a estabilizar los valores medidos y a identificar las perturbaciones relacionadas con el gas. Sin embargo, la estabilización de la señal y los diagnósticos no corrigen el error de medición en sí. Para ello, el caudalímetro necesita información de medición adicional que proporciona la tecnología multifrecuencia (MFT).
¿Corregir el efecto resonador mediante la tecnología multifrecuencia
En procesos que implican la liberación de gases, fluidos de alta viscosidad o productos que contienen microburbujas de forma natural, estas pueden permanecer en suspensión incluso después de aplicar medidas de separación de gases en el proceso. En estos casos, la tecnología multifrecuencia permite compensar de forma específica el efecto resonador, que es el más persistente de los dos mecanismos de error descritos anteriormente.
Para entender por qué esta compensación requiere un enfoque de medición diferente, conviene analizar por qué los caudalímetros Coriolis convencionales no pueden llevarla a cabo. Un caudalímetro convencional oscila a una única frecuencia, correspondiente al primer modo propio de vibración del tubo de medición.
Cuando hay gas arrastrado, la lectura de densidad aparente obtenida a partir de este único modo de vibración se ve afectada por el efecto resonador. Sin embargo, el caudalímetro no puede distinguir qué parte de la desviación se debe a la densidad real del fluido y qué parte se debe a la frecuencia de resonancia acústica de la mezcla de gas y líquido. Con una medida y dos incógnitas, no es posible calcular el error debido al efecto del resonador.
La tecnología MFT, disponible en los caudalímetros Proline Promass Q, resuelve este problema haciendo vibrar simultáneamente el tubo de medición a una segunda frecuencia: la correspondiente al tercer modo propio de vibración del tubo, cuya frecuencia de resonancia es aproximadamente entre cinco y seis veces superior a la del primer modo.

Forma modal del primer (A) y tercer modo natural (B) en simulación numérica.
Ambos modos se excitan mediante el mismo actuador y la electrónica del dispositivo procesa conjuntamente las señales correspondientes. Dado que ambos modos responden de forma diferente a una misma mezcla con gas arrastrado, se obtienen dos lecturas independientes de densidad aparente del mismo fluido en un mismo instante. El resultado es un sistema de dos ecuaciones con dos incógnitas, que puede resolverse por completo. Una vez conocida la frecuencia de resonancia acústica de la mezcla, es posible calcular y compensar en tiempo real el error que el efecto resonador introduce tanto en la medición de la densidad como en la del caudal másico.
Además de corregir el efecto resonador, la información de medición adicional que proporciona la tecnología multifrecuencia (MFT) también puede contribuir a medir la fracción volumétrica de gas (GVF) y el corte de agua (water cut), como se muestra en los ejemplos de validación siguientes.
La MFT en acción: ejemplos de la producción de alimentos y bebidas
Gas no deseado
En el sector de la alimentación y las bebidas, uno de los retos es que, al inicio de las rutas de recogida de leche, los camiones cisterna solo están parcialmente llenos, por lo que el movimiento durante el trayecto provoca una incorporación continua de aire al producto. Durante la descarga, e incluso después de separar el aire, el aire residual sigue afectando a la medición. Los pequeños errores porcentuales en la medición del caudal másico provocados por este aire arrastrado se acumulan y pueden generar discrepancias económicas importantes a lo largo del año, especialmente en operaciones a gran escala, como las de la empresa láctea alemana Meierei Barmstedt. La tecnología multifrecuencia (MFT) reduce este error de medición a valores prácticamente nulos en el punto de entrega, lo que permite liquidar con mayor precisión las cuentas con los ganaderos y establecer precios más fiables para los productos, teniendo en cuenta todos los costes.
Gas incorporado intencionadamente
En algunas aplicaciones de la industria de alimentación y bebidas, el gas se incorpora deliberadamente como ingrediente esencial para garantizar la calidad del producto. El reto en este no es eliminar el gas, sino realizar mediciones precisas en su presencia. A los caudalímetros Coriolis convencionales les resulta difícil realizar esta medición con precisión, ya que el efecto resonador distorsiona tanto las lecturas de densidad como las de caudal másico, especialmente cuando el contenido de gas varía considerablemente según las condiciones del proceso.
Un fabricante de glaseados se encontró directamente con este problema: un caudalímetro Coriolis convencional instalado para esta aplicación proporcionaba lecturas de densidad correctas, pero no indicaba ningún caudal. El aire arrastrado en las condiciones del proceso impedía la medición del caudal másico. Las pruebas realizadas con el caudalímetro Promass Q en un amplio rango de presiones y velocidades del mezclador mostraron que el contenido de aire del glaseado variaba desde menos del 1 % a presiones y velocidades de giro elevadas hasta casi el 15 % cuando el proceso estaba parado. Este rango de variación tan amplio hace inviable el uso de un factor de corrección fijo, pero es precisamente el tipo de situación para el que está diseñada la tecnología multifrecuencia (MFT). Al caracterizar continuamente el aire arrastrado, en lugar de aplicar una corrección fija, el Promass Q proporcionó lecturas fiables del caudal másico y la densidad en todo el rango de condiciones de proceso.
Un fabricante de café e infusiones realizó la comparación de precisión más directa al medir un extracto de café de viscosidad muy elevada, a una temperatura aproximada de −3 °C y con viscosidades de entre 839 y 2505 cP, según la concentración. Un caudalímetro convencional instalado en paralelo indicó una densidad de 1170 kg/m³, frente a los 1100 kg/m³ de referencia obtenidos en el laboratorio. Esto suponía un error del 6 %, que el fabricante compensaba manualmente mediante un factor de corrección. El caudalímetro Promass Q indicó una densidad de 1104 kg/m³ en las mismas condiciones, lo que supone un error del 0,4 %. La mejora se consiguió sin modificar el proceso, sino compensando el efecto resonador, que el caudalímetro convencional no podía corregir por sus propias limitaciones técnicas.
Resultados de pruebas independientes: de un error del 2 % al 0,3 %
El MFT ha sido validado en condiciones reales de campo en dos laboratorios independientes.
La planta de Schlumberger en Porsgrunn (Noruega) sometió a ensayo el producto Proline Promass Q con MFT en agua salina saturada de nitrógeno, en condiciones controladas de desgasificación.
Un caudalímetro Coriolis de referencia midió el fluido a alta presión, donde se mantenía en una sola fase, mientras que el caudalímetro de prueba se instaló en el tramo de baja presión, donde la desgasificación generaba un régimen de flujo homogéneo con microburbujas.

Montaje para generar desgasificación y esquemas correspondientes en Schlumberger para el caudalímetro Promass Q con tecnología multifrecuencia (MFT), utilizado como dispositivo bajo prueba (DUT).
as condiciones de ensayo abarcaron caudales másicos de entre 7000 y 18 000 kg/h a 50 °C, con fracciones volumétricas de gas (GVF) de hasta aproximadamente el 3 %.
Sin la tecnología multifrecuencia (MFT), el error de medición del caudal en estas condiciones alcanzaba hasta el 2 %. Con la MFT, el error se redujo hasta aproximadamente el 0,3 % en toda la gama de condiciones de ensayo, sin que se introdujeran cambios en el propio proceso.

Precisión de la medición en función de la fracción volumétrica de gas (GVF), con y sin tecnología multifrecuencia (MFT).
En otro laboratorio, DNV GL, se llevó a cabo un segundo ensayo para evaluar la capacidad de la tecnología multifrecuencia (MFT) de medir con precisión el corte de agua (water cut), es decir, la proporción de agua en una mezcla de petróleo y agua, en presencia de gas arrastrado. Los resultados confirmaron la precisión de la medición del contenido de agua en condiciones de petróleo, agua y gas, en un entorno verificado de forma independiente.

Mediciones del corte de agua (water cut) mediante MFT, corregidas mediante la fracción volumétrica de gas (GVF) y comparadas con los valores de referencia.
Aunque estos resultados corresponden a condiciones de ensayo realistas y específicas, y no constituyen una garantía de rendimiento universal, ofrecen una base práctica para evaluar si la tecnología multifrecuencia (MFT) es adecuada para un proceso determinado, especialmente cuando la desgasificación o la presencia de microburbujas en suspensión representan un problema conocido.
Puntos clave
- Aunque la tecnología Coriolis sigue siendo la más precisa para medir el caudal másico, el gas arrastrado es un fenómeno conocido y ampliamente estudiado que afecta a la medición del caudal en determinadas circunstancias.
- Dado que dos mecanismos contrapuestos (el efecto de las burbujas y el efecto resonador) pueden afectar a las mediciones realizadas mediante tecnología Coriolis, los errores causados por el gas arrastrado pueden ser variables y, por tanto, más difíciles de corregir.
- La eliminación del gas arrastrado en la fase de proceso es la medida de gestión más eficaz y debería ser la primera opción a tener en cuenta en cualquier aplicación afectada.
- Cuando no es posible eliminar por completo el gas, su presencia es intencionada o se desconoce si está presente, el GFH proporciona valores medidos estabilizados e información de diagnóstico, mientras que la MFT compensa específicamente el efecto resonador. Se trata de una solución específica para este problema, no de una solución universal.